石灰块螺旋输送机与生石灰绞龙上料机 选型、原理与应用指南
一、设备概述
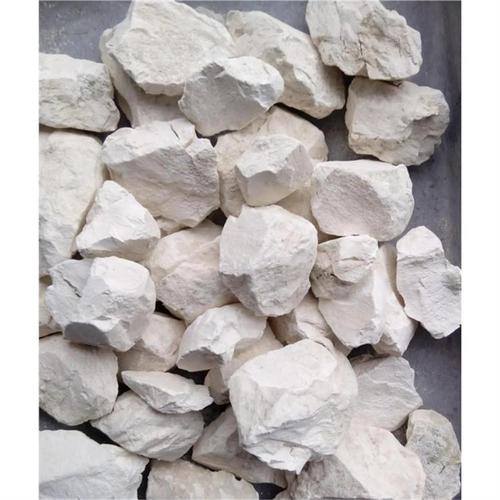
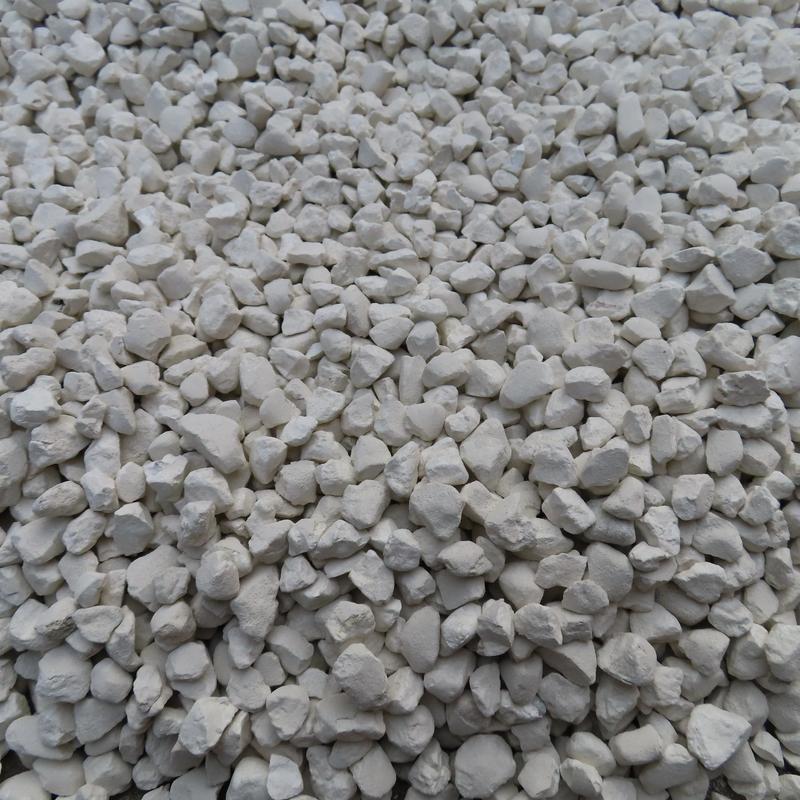
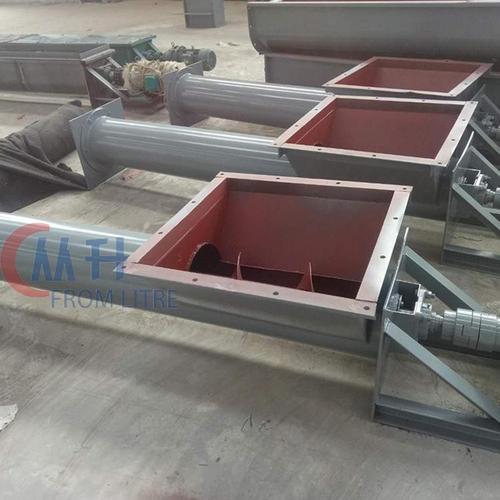
石灰块螺旋输送机和生石灰绞龙上料机是石灰行业物料输送环节中的两类常见设备,二者在结构上同属螺旋输送机范畴,但在设计侧重点和使用场景上存在明显差异。石灰块螺旋输送机主要用于块状石灰(粒径通常大于5mm)的水平或小角度倾斜输送;而生石灰绞龙上料机则更侧重于将生石灰从低位料仓或料坑提升至高位储仓,完成上料工序。
二、工作原理
螺旋输送机的基本原理是利用旋转的螺旋叶片将物料沿固定的机槽向前推移。物料在输送过程中受重力、摩擦力和螺旋叶片的推力共同作用,沿轴向运动。对于石灰块输送,螺旋直径和螺距需根据块料粒径放大设计,以防止卡料和堵塞;对于生石灰绞龙上料机,由于生石灰遇水易消化放热,设备密封性和防潮设计尤为关键。
三、石灰块螺旋输送机的设计要点
- 螺旋直径与螺距匹配:块状石灰粒径较大,螺旋直径一般不小于物料最大粒径的4倍,螺距适当加大以降低堵塞风险。
- 叶片形式选择:块料输送宜采用实体螺旋面或带式螺旋面,避免过于密集的节距。
- 机槽耐磨设计:石灰块硬度较高,机槽底部和螺旋叶片需采用耐磨钢板或堆焊处理,延长使用寿命。
- 驱动功率预留:块料启动阻力大,电机功率应留有一定裕量,建议按计算值的1.2至1.5倍配置。
- 进出口尺寸:进料口应足够宽大,避免块料搭桥;出料口宜设防堵结构。
四、生石灰绞龙上料机的关键设计
- 密封防潮:生石灰极易吸潮消化,绞龙壳体应采用全密封结构,法兰连接处加密封垫,必要时配置氮气保护或干燥空气吹扫。
- 倾斜角度控制:上料机倾角一般不超过45°,角度过大时物料回流严重,输送效率骤降。若需大角度提升,可考虑改用斗式提升机。
- 轴承布置:尽量减少中间吊轴承数量,采用悬臂式或加长节结构,降低生石灰粉尘对轴承的磨损和卡滞风险。
- 防爆与除尘:生石灰粉尘具有刺激性,上料机应配置除尘接口,电机和电气元件按粉尘防爆要求选型。
- 温度监测:生石灰消化放热,可在壳体外部设置测温点,异常温升时及时停机排查。
五、选型注意事项
- 物料特性:明确石灰块粒径分布、含水率、堆积密度和磨琢性;生石灰还需关注活性度和消化速度。
- 输送量:按实际产能需求并考虑填充系数(块料一般取0.2至0.3,粉料取0.3至0.4)计算螺旋直径和转速。
- 输送距离与角度:水平输送长度和提升高度直接决定设备长度、级数和驱动配置。
- 现场条件:安装空间、接口位置、环保要求(除尘、噪音)均需纳入选型考量。
- 材质选择:碳钢加耐磨处理为常规方案,腐蚀性较强环境可考虑不锈钢内衬。
六、常见问题与维护建议
- 堵塞:多因块料粒径超限、进料量过大或螺距偏小引起,应加装格栅控制入料粒径并稳定给料。
- 叶片磨损:定期检查叶片外缘与机槽间隙,磨损严重时及时更换或堆焊修复。
- 轴承过热:检查润滑状态和密封是否失效,粉尘侵入是轴承损坏的主因。
- 生石灰结块:停机后应清空机内残留物料,长期停用需做好防潮封存。
- 日常维护:建立定期巡检制度,重点检查驱动装置、密封件和耐磨件状态。
七、
石灰块螺旋输送机与生石灰绞龙上料机虽然同属螺旋输送设备,但因物料形态和工艺目标不同,在设计与选型上各有侧重。合理匹配螺旋参数、耐磨设计和密封防潮措施,是保障设备稳定运行、降低维护成本的关键。用户在采购前应充分提供物料参数和现场工况,由专业厂家进行针对性设计,避免以通用机型直接替代专用设备带来的运行风险。
如若转载,请注明出处:http://www.mjond.com/product/39.html
更新时间:2026-10-18 08:38:00